Nesting per taglio laser: le officine in fibra e i maker CO2 non hanno lo stesso problema
Chiedi a un titolare di laser in fibra e a un hobbista con laser a diodi cosa sia il nesting: otterrai due risposte diverse. Il primo ha un tool di nesting in dotazione con la macchina. Il secondo ha un pulsante di quick nest nel suo software. Entrambi lasciano comunque materiale sul tavolo, e non per lo stesso motivo.
Il taglio laser è fatto di due mondi, e il problema del nesting si divide esattamente a metà.
I due mondi del laser
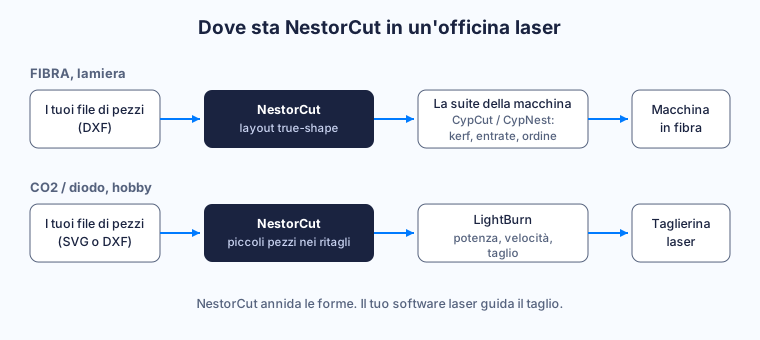
I laser in fibra tagliano metallo. Lamiera, per lo più acciaio, inox e alluminio, su macchine che costano come un’auto. Queste macchine arrivano quasi sempre con una suite di controllo e CAM, il più delle volte la famiglia CypCut di Bochu con il suo modulo di nesting CypNest. Quella suite possiede il processo di taglio: compensazione del kerf, entrate di taglio, sfondamenti, ordine di taglio, tutto.
I laser CO2 e a diodi tagliano tutto il resto. Compensato, metacrilato, pelle, cartone. Questo mondo gira per lo più su LightBurn, a volte sul software venuto con la macchina da hobbista. Qui il flusso di solito parte da un tool di disegno, Inkscape per molti, e finisce con un file mandato alla macchina.
Due mondi diversi, un’abitudine condivisa: il nesting viene trattato come funzione di serie del software di taglio. E il nesting non è una funzione di serie. Decide quanta parte della tua lamiera diventa pezzi e quanta diventa sfrido.
Il problema fibra: la tua suite annida, ma a modo suo
Le suite stile CypCut sono brave a guidare la macchina. Il loro nesting integrato è fatto per quello, e su pezzi tendenzialmente rettangolari fa un buon lavoro.
Il dolore inizia con i pezzi veri. Staffe con intagli, guarnizioni con fori per bulloni, pannelli decorativi con ritagli in mezzo. Quando le forme diventano irregolari, un modulo di nesting che si appoggia ai rettangoli dei pezzi inizia a sprecare gli spazi tra loro. E quando l’ordine è di 40 pezzi su 3 formati di lamiera diversi, vuoi che il software ti dica esattamente quante lamiere caricare e quali avanzi conservare.
C’è poi un fatto di flusso che non sorprende chi fa produzione: la suite che guida la tua macchina non ama che le si insegni il mestiere. Non la sostituirai. E non devi farlo.
La correzione sta a monte. Annida prima le forme vere, in uno strumento che non fa altro, poi consegna la disposizione finita alla tua suite come DXF. La tua suite mantiene il pieno controllo di kerf, entrate e ordine di taglio, perché quelle vivono nel processo di taglio. Il passo di nesting deve solo lasciare spazio tra i pezzi, kerf più un margine, e i parametri di processo passano senza collisioni.
Una lamiera d’acciaio costa tra 150 e 230 €. Inox e alluminio costano di più. Su una macchina in fibra, una disposizione più densa non è un extra: è la differenza tra 12 e 11 lamiere su un ordine.
Il problema CO2: il quick nest resta presto a corto di strada
Nel mondo LightBurn, il nesting è un pulsante di convenienza. Butti i pezzi, premi quick nest, ottieni una disposizione sufficiente per una dozzina di sottobicchieri.
Il pulsante smette di bastare quando il lavoro cresce. Le forme irregolari che potrebbero ruotare e incastrarsi restano impacchettate fianco a fianco. I pezzi piccoli stanno accanto ai grandi invece di cadere nei loro ritagli. Nessuno ti dice quale ritaglio utilizzabile resta sulla lamiera a fine lavoro, e l’avanza torna sullo scaffale senza etichetta e senza piano.
Se tagli compensato da 3 mm per passione nel weekend, il quick nest va benissimo. Se vendi i tuoi tagli, la lamiera è una voce di costo, e la qualità dell’impacco si vede direttamente nel margine. È lì che un nester true-shape dedicato cambia i conti: i pezzi ruotano e si incastrano davvero, i piccoli si annidano nei ritagli dei grandi automaticamente, e l’avanzo viene misurato e riportato come pezzo riutilizzabile invece che come mistero.
Esporta la disposizione finita in SVG o DXF, importala nel tuo software laser, lancia le tue impostazioni abituali. Della tua macchina non cambia niente.
Cosa compra davvero un nesting migliore
Sia che la lamiera sia acciaio o compensato, l’aritmetica è la stessa. Una disposizione più serrata significa più pezzi per lamiera. Meno lamiere per ordine. Con il piano gratuito, senza carta, puoi eseguire uno dei tuoi lavori reali e leggere il materiale risparmiato sulla schermata del risultato. Il metodo completo è nel nostro articolo su cos’è il nesting 2D.
La versione onesta: non esiste una percentuale di risparmio universale. Dipende dai tuoi pezzi, dalle tue quantità e dai tuoi formati di lamiera. Quel che è vero è che il nesting nei fori e la rotazione true-shape sono di solito dove si nascondono i guadagni più grandi, perché riempiono spazi che il nesting a rettangoli lascia vuoti per costruzione.
Dove si colloca NestorCut
NestorCut fa un lavoro: annida le forme dei tuoi pezzi sui tuoi formati di lamiera, in true shape, su tante lamiere quante l’ordine richiede. Importi DXF, SVG o DWG, ogni pezzo viene validato e mostrato in anteprima, imposti quantità, rotazioni consentite e direzione delle fibre, e ottieni 3 disposizioni da confrontare: la più densa, il ritaglio riutilizzabile più grande, o quella equilibrata. Scarichi il DXF per lamiera, le anteprime SVG o uno ZIP dell’intero lavoro. Niente G-code, niente post-processore: il tuo software laser resta il padrone del processo di taglio, esattamente come oggi.
Il motore è lo stesso, di livello accademico, per ogni piano, e lavori identici producono disposizioni identiche. Gli account gratuiti calcolano in locale nel browser, quindi i file non lasciano mai la tua macchina, e la cassaforte zero-knowledge è disponibile su ogni piano per quando vuoi i file del progetto cifrati con una chiave che non vediamo mai.
Se lavori il metallo su una fibra o il compensato su una CO2, la prova non costa niente: apri il progetto demo, oltre 300 pezzi già caricati, un clic, e guarda cosa fa una disposizione più serrata all’avanzo. Una lamiera risparmiata di solito copre il mese.
Tradotto dall’inglese.